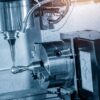
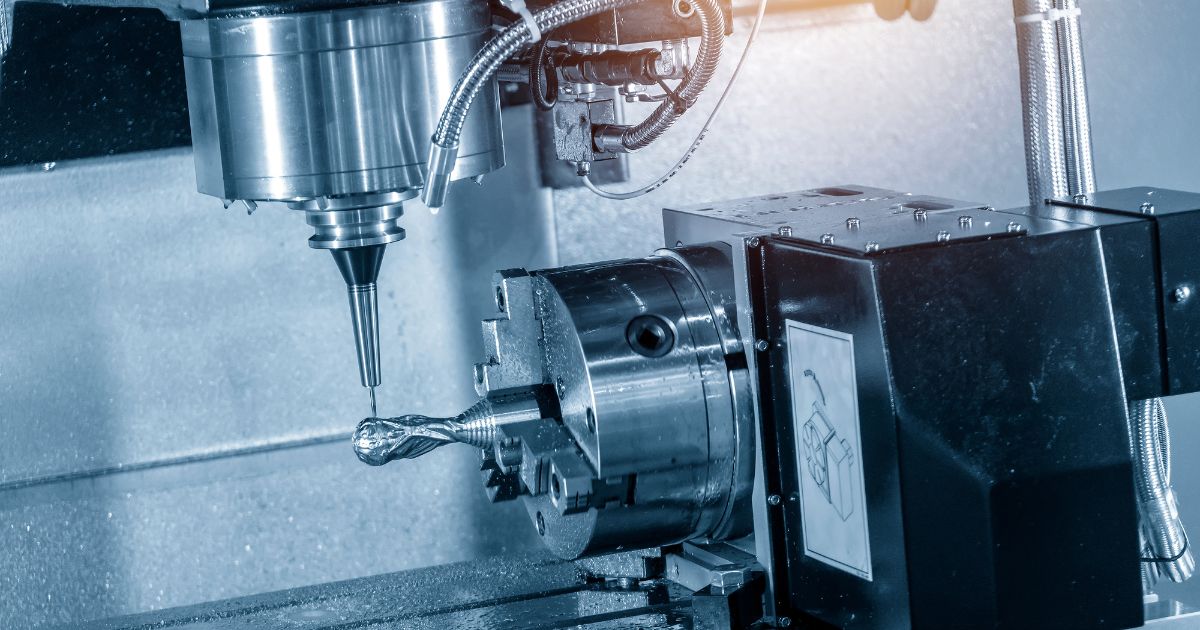
Une aube de turbine, un implant dentaire en titane, un moule à injection avec des contre-dépouilles profondes: ce sont des pièces qu'une fraiseuse à trois axes ne produit pas en une seule configuration. Deux mouvements supplémentaires sont nécessaires, deux rotations qui inclinent la pièce ou la tête de broche et permettent à l'outil d'atteindre n'importe quelle face de la géométrie. C'est la logique du centre de travail 5 Assi, la machine qui, au cours des quinze dernières années, a repensé la façon de travailler dans les ateliers de mécanique, départements de moulage et sous-traitants aéronautiques.
Qu'est-ce qu'un centre de travail ? 5 Assi
Et Centre d'usinage CNC c'est une machine-outil à commande numérique qui effectue le fraisage, forage, alésage et taraudage automatiques, changement d'outil depuis un magasin sans intervention manuelle. Le nombre d'axes indique combien de directions de mouvement contrôlées simultanément la machine met à disposition.
Un centre d'usinage CNC 5 assi controlla tre assi lineari — X, Oui et Z, le tre direzioni dello spazio cartesiano — più due assi rotativi, identifié par les lettres A, B ou C selon l'axe linéaire autour duquel ils tournent. Le résultat est que l'outil peut se présenter à la pièce dans n'importe quelle orientation dans l'enveloppe de travail de la machine..
La différence pratique se mesure en classement. Une pièce prismatique avec usinage sur cinq faces nécessite, sur une machine à trois axes, au moins quatre ou cinq rencontres distinctes, chacun avec sa réinitialisation et son erreur. Sur les postes de travail 5 axe la même pièce sort complète d'un seul serrage.
Comment ça marche: les trois axes linéaires et les deux axes rotatifs
Les axes linéaires déplacent l'outil ou la table le long de guides entraînés par vis à billes ou, dans les machines les plus dynamiques, moteur linéaire. Les axes rotatifs ajoutent l'inclinaison et la rotation.
L'axe A tourne autour de X, l'axe B autour de Y, l'axe C autour de Z. Un centre de travail 5 les as utilisent deux des trois, généralement A et C ou B et C. La combinaison choisie détermine la cinématique de la machine et le type de pièces qu'elle traite le mieux.
La commande numérique coordonne les cinq mouvements en temps réel. Lorsque l'outil suit une surface complexe, la CNC recalcule en permanence la position de la pointe et compense les mouvements induits par les rotations: la fonction qui s'en charge s'appelle RTCP (Point central de l'outil rotatif) ou TCPM et c'est ce qui rend l'interpolation sur cinq axes viable. Sans cette compensation, chaque rotation de la tête déplacerait la pointe de l'outil par rapport au profil programmé et le programme devrait être reconstruit à la main.
5 axes continus e 3+2 positionnez-vous: la différence qui compte
Tous les usinages à cinq axes ne fonctionnent pas de la même manière, et la distinction est le premier point à clarifier avant d'évaluer un investissement.
En mode 3+2, également appelé positionnement indexé ou 5 axes positionnés, les axes rotatifs amènent la pièce à un certain angle puis s'arrêtent. Le fraisage proprement dit s'effectue uniquement avec les trois axes linéaires. C'est une technique robuste, simple à programmer, qui utilise des outils courts et rigides et réduit considérablement les temps de réglage par rapport à une machine à trois axes.
En mode avec cinq axes continus, ou simultané, les cinq axes se déplacent simultanément pendant le retrait. Il est utilisé pour les surfaces à double courbure, roues à aubes, turbine, pâle, géométries organiques du secteur médical. C'est là que la machine exprime le meilleur de elle-même, et c'est aussi ici que la complexité de programmation et le coût de la CAM augmentent.
La plupart des départements de production utilisent le 3+2 pour quatre-vingts pour cent des cycles et simultanés pour les vingt autres. Qui évalue un centre de travail 5 les as devraient estimer cette proportion sur leur mélange de pièces: La machine à choisir et le niveau de logiciel nécessaire changent considérablement.
Postes de travail 3, 4 e 5 axes comparés
Il centre à trois axes déplace l'outil le long de X, Oui et Z. Travaillez un visage à la fois, nécessite un équipement dédié et un repositionnement manuel. Cela reste la solution la plus économique pour les pièces plates, Plaques et procédés 2.5D.
Il centre à quatre axes ajoute une table rotative, généralement l'axe A. Il permet d'usiner la pièce sur plusieurs faces sans la retirer du serrage et est très efficace sur les pièces cylindriques ou les usinages radiaux répétés..
Il centre à cinq axes ajoute la deuxième rotation et avec elle une totale liberté d'orientation. L'avantage n'est pas seulement géométrique: outils plus courts, moins de changements, une plus grande rigidité, possibilité de travailler en fraisage périphérique au lieu du fraisage en pointe, où l'avant-garde travaille dans les pires conditions.
La hausse du coût entre trois et cinq as est significative, mais la comparaison correcte n'est pas faite sur le prix de la machine. Cela se fait sur le coût horaire de la pièce finie, y compris l'équipement, Tempi est configuré, gaspillage dû au repositionnement et heures de main d’œuvre qualifiée.
Configurations de machines: table-table, tête-tête, table d'honneur
La cinématique distingue trois familles, et chacun a un domaine d'utilisation spécifique.
Table-table (table-table): les deux axes rotatifs sont sur la table, généralement une table rotative qui incline et fait tourner la pièce. C'est la configuration la plus répandue dans les centres de travail 5 axes verticaux de petite à moyenne taille. Il offre une grande rigidité et précision, mais cela limite le poids et la taille de la pièce.
Tête-tête (tête-tête): les deux rotations sont dans la tête de broche, tandis que la pièce reste immobile sur la table. È la scelta obbligata per particolari grandi e pesanti — carpenterie aeronautiche, modèles en résine, stampi di grandi dimensioni — e caratterizza i centri a portale e le macchine gantry.
Table d'honneur (configuration mixte): une rotation dans la tête, un sur la table. C'est un compromis qui équilibre la capacité de charge et la dynamique, fréquent dans les machines de milieu de gamme.
Les avantages du traitement d'un 5 Assi
Réduction des placements. La pièce n'est bloquée qu'une seule fois. Chaque luminaire éliminé est une erreur de repositionnement éliminée, et sur des tolérances serrées, c'est la variable qui pèse le plus.
Précision dimensionnelle et géométrique. Les relations entre les faces usinées dans un même cycle ne dépendent pas de l'habileté de l'opérateur mais de la précision des axes. Les tolérances de position et la concentricité s'améliorent de manière mesurable.
Qualité de surface supérieure. Incliner l'outil, la fraise travaille avec le flanc du tranchant plutôt qu'avec le centre, où la vitesse de coupe est nulle. La finition s'améliore et dans de nombreux cas le polissage manuel devient superflu.
Outils plus courts et durée de vie plus longue. L'orientation de la pièce au lieu d'allonger l'outil réduit le porte-à-faux, contient les vibrations et prolonge la durée de vie du tranchant. Lors de l’usinage du titane et des alliages réfractaires, l’effet sur les coûts d’outillage est immédiat.
Temps de cycle réduits pour la même pièce. Moins de configuration signifie moins de temps d’arrêt de la machine. Sur moyens et petits lots, où le temps de configuration affecte plus que le temps de coupe, le bénéfice atteint facilement quarante pour cent.
Un seul opérateur pour plusieurs machines. L'autonomie du cycle ouvre la voie au travail sans surveillance et à l'intégration avec des systèmes de palettes et des cellules robotisées.
Matériaux réalisables avec un centre a 5 Assi
Les machines métalliques traitent les aciers de construction et les aciers à outils, aciers inoxydables, fonte, aluminium et ses alliages, alliages de cuivre et de laiton, titane, Superalliages à base d'inconel et de nickel. Chacun de ces matériaux impose des paramètres de découpe, différentes géométries de refroidissement et d'outils, et la rigidité de la machine est la contrainte qui décide jusqu'où on peut aller.
Il existe des familles de centres de travail 5 planches conçues pour les matériaux non métalliques: bois massif et panneaux pour les secteurs de l'ameublement et de la structure, composites et fibre de carbone pour l'aéronautique et le nautisme, résines, mousses et modèles pour fonderies, matières plastiques techniques, matériaux composites pierre et minéraux. Cambiano potenza e regime del mandrino — dai 12.000 révolutions des machines sidérurgiques IA 24.000 e oltre degli elettromandrini per legno e compositi — cambiano il sistema di aspirazione e i sistemi di bloccaggio, souvent à la dépression.
Applications et secteurs: aérospatial, médecin, des photos, automobile
Aérospatial. Centines, ordonnée, espars, pales de turbine, composants structurels usinés à partir de solides avec des retraits allant jusqu'à quatre-vingt-dix pour cent du volume initial. L'usinage à cinq axes est ici une norme établie.
Médical et dentaire. Prothèses de hanche et de genou, plaques et vis pour ostéosynthèse, instruments chirurgicaux, implants et structures en titane et chrome-cobalt. Géométries organiques, tolérances serrées, traçabilité totale.
Moules et matrices. Moules à injection, pour le moulage sous pression, pour souffler, poinçons et matrices à découper. L'accès à des cavités profondes avec des outils courts réduit les vibrations et améliore la finition, réduisant le temps de polissage à la main.
Automobile et sport automobile. Essai de cylindre, collectionneurs, composants de suspension, prototypes fonctionnels, pièces de course en très petites séries.
Énergie. Roues, turbine, corps de vannes, composants pour turbines à gaz et à vapeur.
Bois et meubles. Structures en bois lamellé pour la construction, fenêtres et portes, éléments courbes, aménagements navals.
CAME, post-processeur et commande numérique: le rôle du logiciel
Une machine à cinq axes sans chaîne logicielle appropriée coûte aussi cher qu'une machine à trois axes. Le CAM doit gérer les stratégies de fraisage multi-axes, contrôle de l'angle de contact pièce-outil e, surtout, le calcul des collisions sur toute l'enveloppe de la machine, tête et équipement inclus.
Il post-processeur traduit les parcours d'outils dans le langage de commande numérique spécifique. Ce n'est pas un détail mineur: un post-processeur générique sur cinématique cinq axes produit des mouvements non optimisés, rotations inutiles et risque réel de collision. Il doit être développé et testé sur la seule combinaison machine-commande.
Le simulation ferme le cercle. Avant d'envoyer un programme cinq axes simultané à la machine, le cycle doit être vérifié dans un environnement virtuel avec le modèle cinématique réel. C'est la pratique qui sépare un département qui exploite la technologie de celui qui y est soumis..
Sur le plan du contrôle, les fonctions qui comptent sont RTCP/TCPM, compensation tridimensionnelle du rayon de l'outil, l'anticipation étendue pour la gestion de la dynamique sur trajectoires courbes et les cycles de mesures automatiques avec une sonde.
Limites, coûts de fonctionnement et compétences requises
L'investissement initial est plus élevé. Un centre de travail 5 les nouveaux axes impliquent un engagement financier qui, la parité des courses, il peut être double ou triple par rapport à un trois axes équivalent, et un CAM multi-axes doit être ajouté à la machine, post-processeur, équipement dédié, paramétrage et formation des outils.
Les compétences sont la contrainte la plus sous-estimée. La programmation sur cinq axes nécessite la maîtrise de la FAO, compréhension de cinématiques spécifiques et capacité à lire la simulation. Un programmeur formé sur trois axes prend des mois, pas des jours.
La maintenance est plus complexe: les axes rotatifs, les tables rotatives inclinables et les têtes bi-rotatives nécessitent un dégagement périodique et des contrôles de précision, et le contrôle géométrique avec Ballbar ou contrôle cinématique doit être planifié régulièrement.
Enfin, il y a des limites physiques. Le débattement angulaire n'est pas infini, les contre-dépouilles extrêmes restent inaccessibles et chaque configuration impose une fenêtre de travail précise. Le volume utile réel d'une machine à cinq axes est toujours inférieur aux courses déclarées, parce que les rotations consomment de l'espace.
Comment choisir un centre d'usinage 5 Assi: les paramètres à évaluer
La taille et le poids des pièces déterminer la configuration. Les pièces compactes et lourdes s'orientent vers le dessus de la table; grandes pièces légères vers le portique.
Déplacement de l'axe linéaire et excursions angulaires doit être comparé au volume réel des détails, pas avec leur taille nominale.
La table rotative basculante il est évalué sur le diamètre, débit maximum, couple de verrouillage et présence d'un entraînement direct (moteur couple), qui offre une dynamique et une précision supérieures par rapport à la transmission à vis sans fin.
La broche tu choisis au pouvoir, couple, vitesse maximale et type d'attaque. L'acier et le titane demandent du couple à bas régime; aluminium, le bois et les composites demandent des tours.
L'entrepôt d'outils doit couvrir le nombre d'outils des cycles les plus complexes sans pièces de rechange manuelles, condition nécessaire pour un travail sans surveillance.
Commande numérique il doit être évalué sur les fonctions multi-axes réellement actives, pas sur le modèle déclaré: RTCP, les cycles de mesure et la gestion de la cinématique sont des options, fonctionnalités non réduites.
La précision déclarée il est lu selon les normes ISO 230-2 et doit être comparé aux tolérances requises par les pièces, considérant que la stabilité thermique affecte autant que la précision nominale.
Les services d'accompagnement — assistenza, des pièces de rechange, entraînement, tempi di intervento — pesano sul costo orario reale quanto le caratteristiche tecniche.
Du côté de l’offre, le choix est divisé en deux chemins. je postes de travail 5 nouveaux essieux garantir une configuration sur mesure, garantie complète et commandes de dernière génération, avec des délais de livraison supérieurs à douze mois en période de forte demande. Le marché de centres d'usinage d'occasion au lieu de cela, il offre une disponibilité immédiate et un capital fixe inférieur, face à un contrôle technique plus minutieux des horaires de travail, état des axes rotatifs et révisions documentées.