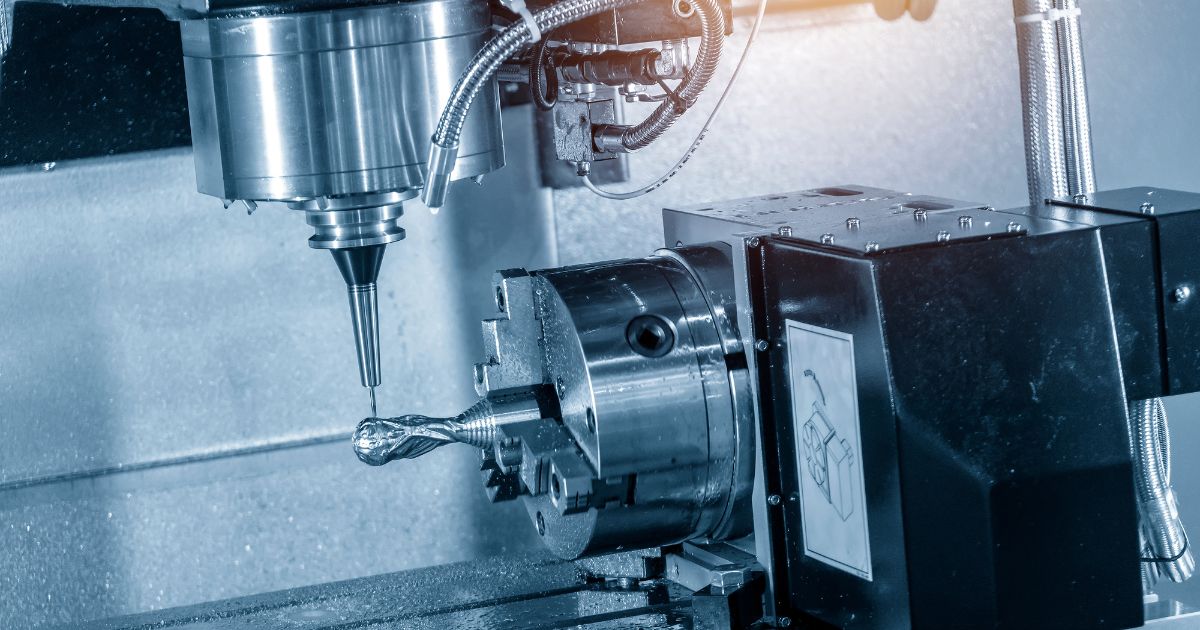
una pala de turbina, un implante dental de titanio, un molde de inyección con cortes profundos: son piezas que una fresadora de tres ejes no produce en un solo montaje. Se necesitan dos movimientos más, dos rotaciones que inclinan la pieza o el cabezal del husillo y permiten que la herramienta alcance cualquier cara de la geometría. Es la lógica del centro de trabajo. 5 assi, la máquina que durante los últimos quince años ha rediseñado el funcionamiento de los talleres mecánicos, departamentos de moldes y subcontratistas aeroespaciales.
¿Qué es un centro de trabajo? 5 assi
Y centro de mecanizado cnc Es una máquina herramienta de control numérico que realiza el fresado., perforación, taladrado y roscado automático, cambio de herramienta desde un cargador sin intervención manual. El número de ejes indica cuántas direcciones de movimiento controladas simultáneamente pone a disposición la máquina.
Un centro de mecanizado CNC 5 assi controlla tre assi lineari — X, Y y Z, le tre direzioni dello spazio cartesiano — più due assi rotativi, identificado con las letras A, B o C dependiendo del eje lineal alrededor del cual giran. El resultado es que la herramienta puede presentarse a la pieza de trabajo en cualquier orientación dentro del entorno de trabajo de la máquina..
La diferencia práctica se mide en las posiciones.. Una pieza prismática con mecanizado por cinco caras requiere, en una máquina de tres ejes, al menos cuatro o cinco partidos distintos, cada uno con su reset y su error. En centros de trabajo 5 eje la misma pieza sale completa de una sola sujeción.
como funciona: los tres ejes lineales y los dos ejes giratorios
Los ejes lineales mueven la herramienta o mesa a lo largo de guías accionadas por husillos de bolas o, en las máquinas más dinámicas, motor lineal. Los ejes giratorios añaden inclinación y rotación..
El eje A gira alrededor de X., el eje B alrededor de Y, el eje C alrededor de Z. un centro de trabajo 5 ases usa dos de los tres, normalmente A y C o B y C. La combinación elegida determina la cinemática de la máquina y el tipo de piezas que procesa mejor..
El control numérico coordina los cinco movimientos en tiempo real. Cuando la herramienta sigue una superficie compleja, El CNC recalcula continuamente la posición de la punta y compensa los movimientos inducidos por las rotaciones.: la función que se encarga de esto se llama RTCP (Punto central de la herramienta rotacional) o TCPM y es lo que hace viable la interpolación de cinco ejes. Sin esta compensación, cada rotación del cabezal movería la punta de la herramienta con respecto al perfil programado y el programa tendría que reconstruirse a mano.
5 ejes continuos e 3+2 posicionarte: la diferencia que importa
No todos los mecanizados en cinco ejes funcionan igual, y la distinción es el primer punto a aclarar antes de evaluar una inversión.
en el modo 3+2, También llamado posicionamiento indexado o 5 ejes posicionados, los ejes giratorios llevan la pieza a un cierto ángulo y luego se detienen. El fresado real se realiza únicamente con los tres ejes lineales.. Es una técnica robusta., simple de programar, que utiliza herramientas cortas y rígidas y reduce drásticamente los tiempos de preparación en comparación con una máquina de tres ejes.
en el modo con cinco ejes continuos, o simultáneo, Los cinco ejes se mueven simultáneamente durante la extracción.. Se utiliza para superficies de doble curvatura., impulsores, impulso, pálido, geometrías orgánicas del sector médico. Aquí es donde la máquina expresa lo mejor, y es también aquí donde aumenta la complejidad de la programación y el coste del CAM..
La mayoría de los departamentos de producción utilizan el 3+2 durante el ochenta por ciento de los ciclos y simultáneo durante los veinte restantes.. ¿Quién evalúa un centro de trabajo? 5 Los ases deben estimar esta proporción en su combinación de piezas.: La máquina a elegir y el nivel de software necesario cambia significativamente.
Centros de trabajo 3, 4 mi 5 ejes comparados
Illinois centro de tres ejes mueve la herramienta a lo largo de X, Y y Z. Trabaja una cara a la vez, requiere equipo dedicado y reposicionamiento manual. Sigue siendo la solución más económica para piezas planas., Planchas y procesos 2.5D.
Illinois centro de cuatro ejes agrega una mesa giratoria, normalmente el eje A. Permette di lavorare il pezzo su più lati senza rimuoverlo dal bloccaggio ed è molto efficace su particolari cilindrici o su lavorazioni radiali ripetute.
Illinois centro de cinco ejes añade la segunda rotación y con ella total libertad de orientación.. La ventaja no es sólo geométrica: herramientas más cortas, menos cambios, mayor rigidez, posibilidad de trabajar en fresado periférico en lugar de fresado de puntas, donde la vanguardia trabaja en las peores condiciones.
El salto en el coste entre tres y cinco ases es significativo, pero no se hace la comparación correcta sobre el precio de la máquina. Se realiza sobre el coste horario de la pieza terminada., incluyendo equipo, Tempi está configurado, desperdicios por reposicionamiento y horas de mano de obra calificada.
Configuraciones de la máquina: mesa-mesa, cabeza-cabeza, mesa principal
La cinemática distingue tres familias., y cada uno tiene un campo de uso específico.
mesa-mesa (mesa-mesa): ambos ejes giratorios están sobre la mesa, normalmente una mesa giratoria que inclina y gira la pieza. Es la configuración más extendida en los centros de trabajo 5 ejes verticales de tamaño pequeño a mediano. Ofrece gran rigidez y precisión., pero limita el peso y el tamaño de la pieza de trabajo.
cabeza-cabeza (cabeza-cabeza): las dos rotaciones están en el cabezal del husillo, mientras la pieza permanece estacionaria sobre la mesa. È la scelta obbligata per particolari grandi e pesanti — carpenterie aeronautiche, modelos de resina, stampi di grandi dimensioni — e caratterizza i centri a portale e le macchine gantry.
mesa principal (configuración mixta): una rotación en la cabeza, uno en la mesa. Es un compromiso que equilibra capacidad de carga y dinámica., frecuente en máquinas de gama media.
Las ventajas de procesar un 5 assi
Reducción de colocaciones. La pieza se bloquea solo una vez.. Cada elemento eliminado es un error de reposicionamiento eliminado., y en tolerancias estrictas es la variable que más pesa.
Precisión dimensional y geométrica. Las relaciones entre las caras mecanizadas en un mismo ciclo no dependen de la habilidad del operador sino de la precisión de los ejes.. Las tolerancias posicionales y la concentricidad mejoran considerablemente.
Calidad superficial superior. Inclinar la herramienta, el cortador trabaja con el flanco del filo en lugar del centro, donde la velocidad de corte es cero. El acabado mejora y en muchos casos el pulido manual se vuelve superfluo.
Herramientas más cortas y vida más larga. Orientar la pieza de trabajo en lugar de alargar la herramienta reduce el voladizo, contiene vibraciones y prolonga la vida útil del filo. Al mecanizar titanio y aleaciones refractarias, el efecto sobre los costes de herramientas es inmediato.
Menores tiempos de ciclo para la misma pieza. Menos configuración significa menos tiempo de inactividad de la máquina. En lotes medianos y pequeños, donde el tiempo de preparación afecta más que el tiempo de corte, el beneficio alcanza fácilmente el cuarenta por ciento.
Un único operador para múltiples máquinas. La autonomía de la bicicleta abre el camino al trabajo desatendido y a la integración con sistemas de palets y células robóticas..
Materiales trabajables con un centro a. 5 assi
Las máquinas metálicas procesan aceros estructurales y para herramientas., aceros inoxidables, hierro fundido, aluminio y sus aleaciones, aleaciones de cobre y latón, titanio, Inconel y superaleaciones a base de níquel. Cada uno de estos materiales impone parámetros de corte., diferentes geometrías de refrigeración y herramientas, y la rigidez de la máquina es la restricción que decide hasta dónde puedes llegar.
Hay familias de centros de trabajo. 5 tableros diseñados para materiales no metálicos: Madera maciza y paneles para el sector del mueble y estructural., composites y fibra de carbono para aeronáutica y náutica, resinas, espumas y patrones para fundiciones, materiales plasticos tecnicos, materiales compuestos de piedra y minerales. Cambiano potenza e regime del mandrino — dai 12.000 revoluciones de las máquinas de acero AI 24.000 e oltre degli elettromandrini per legno e compositi — cambiano il sistema di aspirazione e i sistemi di bloccaggio, a menudo a la depresión.
Aplicaciones y sectores: aeroespacial, médico, fotos, automotor
Aeroespacial. Centinos, ordenada, palos, palas de turbina, Componentes estructurales mecanizados a partir de sólidos con eliminaciones de hasta el noventa por ciento del volumen inicial.. El mecanizado de cinco ejes es aquí un estándar establecido.
Médico y dental. Prótesis de cadera y rodilla, placas y tornillos para osteosíntesis, instrumentos quirúrgicos, Implantes y estructuras en titanio y cromo-cobalto.. Geometrías orgánicas, tolerancias estrictas, trazabilidad total.
Moldes y matrices. moldes de inyección, para fundición a presión, para soplar, punzones y troqueles. Acceder a cavidades profundas con herramientas cortas reduce la vibración y mejora el acabado, reduciendo el tiempo de pulido manual.
Automoción y deportes de motor. Prueba de cilindro, coleccionistas, componentes de suspensión, prototipos funcionales, piezas de carreras en series muy pequeñas.
Energía. Impulsores, impulso, cuerpos de válvulas, Componentes para turbinas de gas y vapor..
madera y muebles. Estructuras de madera laminada para construcción., ventanas y puertas, elementos curvos, accesorios navales.
LEVA, postprocesador y control numérico: el papel del software
Una máquina de cinco ejes sin una cadena de software adecuada es tan cara como una máquina de tres ejes. El CAM debe gestionar estrategias de fresado multieje, control del ángulo de contacto herramienta-pieza e, sobre todo, el cálculo de colisiones en toda la envolvente de la máquina, cabeza y equipo incluidos.
Illinois postprocesador traduce las trayectorias de herramientas al lenguaje de control numérico específico. No es un detalle menor: un postprocesador genérico sobre cinemática de cinco ejes produce movimientos no optimizados, rotaciones innecesarias y riesgo real de colisión. Debe desarrollarse y probarse en la combinación única de máquina y control..
La simulación cierra el circulo. Antes de enviar un programa simultáneo de cinco ejes a la máquina, El ciclo debe verificarse en un entorno virtual con el modelo cinemático real.. Es la práctica que separa un departamento que explota la tecnología de otro que está sometido a ella..
En el frente de control, las funciones que importan son RTCP/TCPM, Compensación tridimensional del radio de la herramienta., la anticipación ampliada para gestionar la dinámica en trayectorias curvas y ciclos de medición automáticos con una sonda.
Límites, costos operativos y habilidades requeridas
La inversión inicial es mayor.. un centro de trabajo 5 nuevos ejes implica un compromiso financiero que, la paridad de carreras, Puede ser doble o triple en comparación con un equivalente de tres ejes., y se debe agregar CAM multieje a la máquina, postprocesador, equipo dedicado, configuración de herramientas y entrenamiento.
Las habilidades son la limitación más subestimada. La programación de cinco ejes requiere dominio de CAM, Comprensión de cinemática específica y capacidad para leer la simulación.. Un programador formado en tres ejes lleva meses, no dias.
El mantenimiento es más complejo: los ejes giratorios, Las mesas basculantes giratorias y los cabezales birotativos requieren autorización periódica y controles de precisión., y la verificación geométrica con ballbar o cinemática debe planificarse periódicamente.
Finalmente, existen límites físicos.. El recorrido angular no es infinito., Los recortes extremos siguen siendo inalcanzables y cada configuración impone una ventana de trabajo precisa.. El volumen útil real de una máquina de cinco ejes es siempre inferior a las carreras declaradas., porque las rotaciones consumen espacio.
¿Cómo elegir un centro de mecanizado? 5 assi: los parámetros a evaluar
El tamaño y peso de las piezas. determinar la configuración. Piezas compactas y pesadas orientadas hacia la mesa.; piezas grandes y ligeras hacia el pórtico.
Viajes de eje lineal y excursiones angulares. debe compararse con el volumen real de los detalles., no con su tamaño nominal.
La mesa basculante giratoria se evalúa en diámetro, caudal máximo, par de bloqueo y presencia de accionamiento directo (motor de torsión), que ofrece una dinámica y precisión superiores en comparación con la transmisión de tornillo sin fin.
el huso tu eliges el poder, pareja, velocidad máxima y tipo de ataque. El acero y el titanio piden par a bajas revoluciones; aluminio, madera y composites piden turnos.
El almacén de herramientas debe cubrir el número de herramientas de los ciclos más complejos sin recambios manuales, condición necesaria para el trabajo no supervisado.
control numérico debe evaluarse en las funciones multieje que están realmente activas, no en el modelo declarado: RTCP, los ciclos de medición y la gestión cinemática son opciones, características no descontadas.
La precisión declarada se lee según las normas ISO 230-2 y debe compararse con las tolerancias requeridas por las piezas., considerando que la estabilidad térmica afecta tanto como la precisión nominal.
Los servicios de acompañamiento — assistenza, piezas de repuesto, capacitación, tempi di intervento — pesano sul costo orario reale quanto le caratteristiche tecniche.
Del lado de la oferta, la elección se divide en dos caminos. I centros de trabajo 5 ejes nuevos garantizar una configuración a medida, garantía total y controles de última generación, con plazos de entrega superiores a los doce meses en periodos de alta demanda. el mercado de centros de mecanizado usados en cambio, ofrece disponibilidad inmediata y capital fijo más bajo., ante un control técnico más cuidadoso de la jornada laboral, Estado de los ejes rotativos y revisiones documentadas..